Quando se fala em qualidade na indústria de alimentos, a atenção costuma se concentrar na formulação, no tratamento térmico e no envase.
Do ponto de vista da engenharia, porém, existe um conjunto de equipamentos silenciosos que decide, várias vezes ao dia, se a textura construída no preparo chega intacta ao consumidor: as bombas que movimentam o produto entre tanques, misturadores e envasadoras.
Uma bomba mal selecionada cisalha o iogurte, quebra as nozes do recheio, entope com a polpa e transforma ingrediente caro em perda de processo.
Este artigo percorre o caminho do alimento dentro da planta e mostra qual tecnologia de bombeamento responde a cada etapa.
O caminho do alimento dentro da planta
Laticínios, sucos, molhos, conservas, chocolates, panificação, óleos e alimentos processados compartilham a mesma espinha dorsal de produção: os ingredientes líquidos chegam e são armazenados, seguem para mistura e preparo, passam pelo processamento, aguardam em tanque pulmão e terminam nas envasadoras.
Em cada seta desse fluxo existe uma bomba, e a exigência muda de etapa para etapa.
Recebimento → Mistura / Preparo → Processamento → Tanque Pulmão → Envase
O que diferencia esse fluxo de qualquer outro segmento industrial é a natureza do fluido.
Alimentos têm viscosidades que vão de 1 [cP] (água, leite) a dezenas de milhares de [cP] (cremes, recheios, geleias), podem conter partículas que precisam chegar inteiras ao consumidor (pedaços de fruta, cereais, nozes) e muitos são sensíveis ao cisalhamento.
Agitar demais um iogurte, por exemplo, destrói de forma irreversível uma textura construída com cuidado na formulação.
Somam-se as exigências de higiene, que impõem materiais compatíveis com o alimento e com os químicos de limpeza, superfícies de fácil sanitização e conexões de desmontagem rápida.
O que define a bomba certa para um alimento
Na prática, a seleção se organiza em torno de quatro perguntas. É a resposta combinada delas, e não uma resposta isolada, que define o equipamento.
- Qual é o grau de exigência sanitária da aplicação?
É o primeiro filtro e o mais rígido. Um fluido que entra na composição do alimento exige materiais de contato com classificação alimentar (FDA ou equivalente), superfícies que não retenham resíduo e construção que permita higienização completa, seja por desmontagem rápida, seja por limpeza CIP;
Já uma utilidade da planta, como um químico de limpeza ou o efluente, dispensa essa certificação e abre espaço para construções industriais de menor custo.
Errar esse enquadramento para mais encarece a instalação e errar para menos cria risco de contaminação do produto. - Qual a viscosidade e o tamanho das partículas?
Um suco de 1 [cP] e um creme de chocolate de 10.000 [cP] não aceitam a mesma solução.
Fluidos finos e limpos abrem um leque de opções, por outro lado, fluido viscosos, não-newtonianos, com sólidos inteiros, as opções são mais restritas. - O produto tolera cisalhamento?
Emulsões, fermentados e produtos com fibras exigem bombeamento de baixa agitação, do contrário, uma degradação pode ocorrer.
Aqui, o princípio de funcionamento da bomba é o que mais importa. - A tarefa é transferir ou dosar?
Transferir é mover volume: importam vazão e integridade do produto, enquanto, dosar é precisão: adicionar a quantidade exata de um ingrediente, batelada após batelada.
Um erro de 5% na transferência de leite para o tanque de mistura é irrelevante; o mesmo erro na adição de um corante ou conservante significa lote fora de especificação.
Transferência: bombas pneumáticas sanitárias de duplo diafragma
A transferência é o serviço mais frequente da planta: mover leite, sucos, xaropes, caldas, emulsões, óleos, aromas e concentrados entre tanques, misturadores e envasadoras.
O desafio é a versatilidade. A mesma linha recebe um fluido fino pela manhã e um concentrado viscoso à tarde ou o tanque de origem pode estar abaixo do nível da bomba, exigindo escorva.
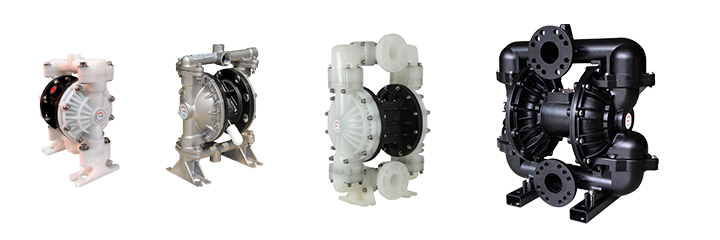
A bomba pneumática de duplo diafragma (AODD) resolve esse conjunto de problemas de forma natural.
Acionada apenas por ar comprimido, ela alterna dois diafragmas que succionam e expulsam o fluido em ciclos suaves, sem selo mecânico e sem motor elétrico.
Se a descarga fecha, a bomba simplesmente para, sem danos e quando a linha reabre, volta a operar sozinha.
É autoescorvante, podendo funcionar a seco sem prejuízo e o ajuste de vazão se faz regulando a pressão do ar.
Para o contato direto com o alimento, a Vallair disponibiliza sua linha de bombas pneumáticas de diafragma sanitárias, com certificação FDA em todas as partes em contato com o fluido: carcaça em aço inoxidável AISI 316L eletropolido com acabamento Ra125, superfície lisa que não retém resíduos e facilita a sanitização.
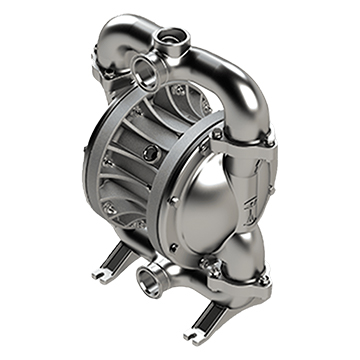
As conexões Tri-Clamp (também disponíveis em BSP e NPT) permitem desmontagem rápida para inspeção e higienização.
A linha cobre vazões de até 43 [m³/h] com pressão de até 8,0 [bar], da transferência de leite, xaropes e sucos até emulsões viscosas.
Vale a distinção que evita erro de especificação: nem toda AODD é sanitária. Para utilidades e serviços fora do contato com o alimento, a linha industrial HY (modelos de 1/4″ a 3″, vazões de 18 [L/min] a 1.060 [L/min], em alumínio, PP, PVDF e aço inoxidável) é a resposta de melhor custo para aplicações não sanitárias.
Viscosos, delicados e com partículas: bombas peristálticas industriais e sanitárias
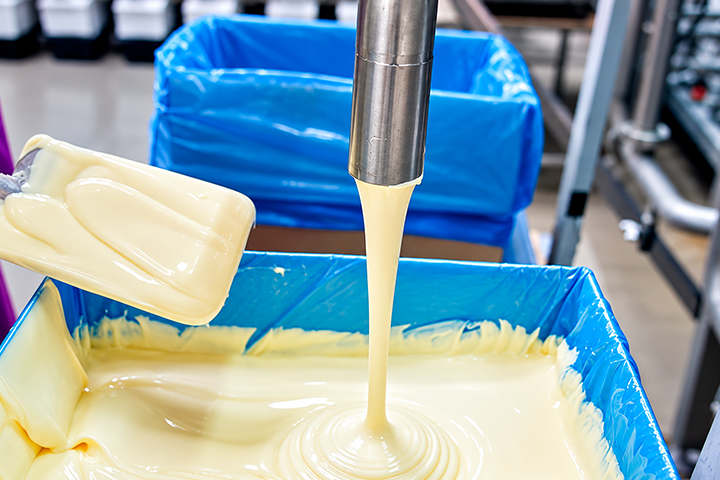
Existe uma categoria de produtos que castiga qualquer bomba convencional: polpas com pedaços de fruta, molhos encorpados, cremes, iogurtes, geleias, recheios e fermentos. Nesses fluidos o problema não é mover o produto, é movê-lo sem destruí-lo.
A bomba peristáltica trabalha com um princípio diferente: o fluido passa por dentro de um elemento tubular flexível, comprimido progressivamente por roletes, como quem desliza os dedos por uma mangueira.
O produto nunca toca partes mecânicas da bomba, apenas o interior do tubo. Não há válvulas para entupir, não há selo para vazar, e a bomba é reversível e autoescorvante.
Para o alimento, isso significa bombeamento suave, sem cisalhamento significativo e com partículas chegando inteiras ao destino.
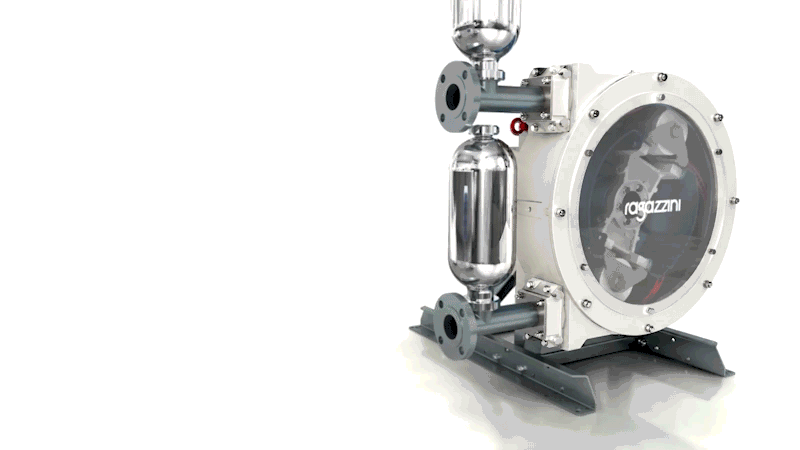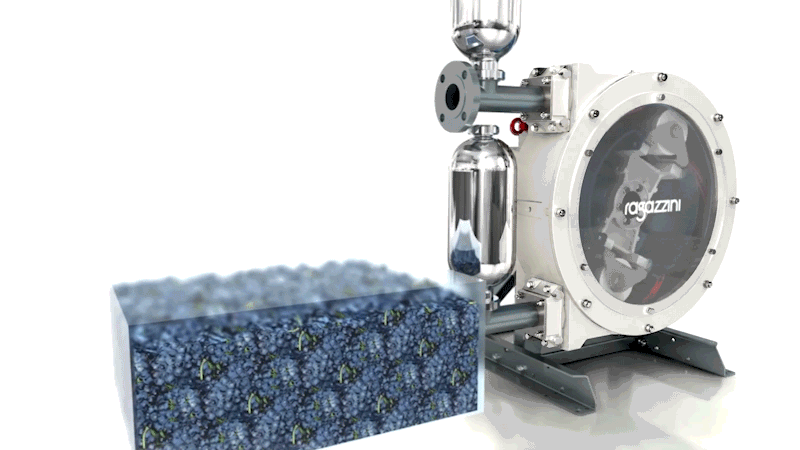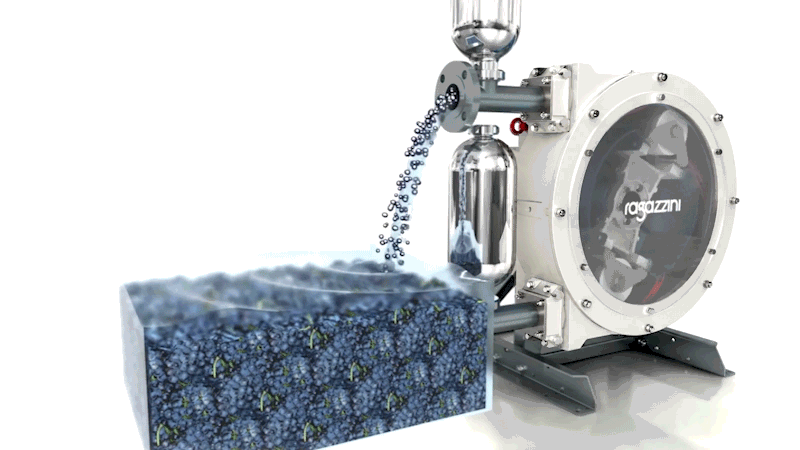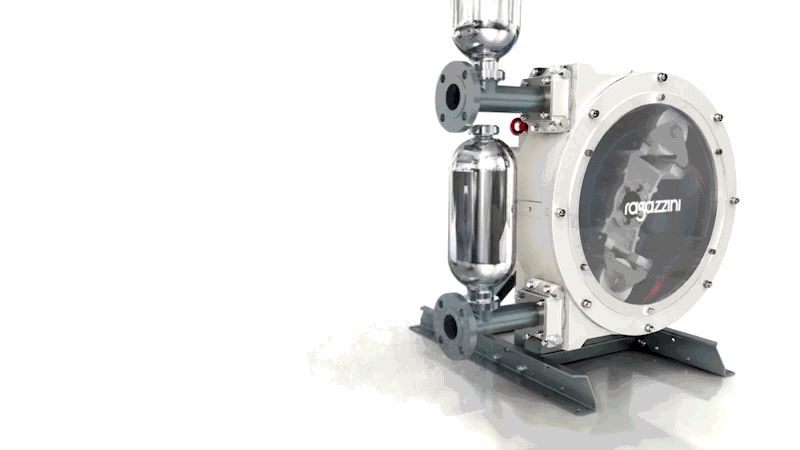
A linha de bombas peristálticas de roletes aplicada pela Vallair, do fabricante italiano Ragazzini, cobre vazões de 2 [L/h] a 180.000 [L/h] e pressões de trabalho de até 15 [bar].
O elemento tubular está disponível em diversos elastômeros, incluindo a borracha natural sanitária (NP), específica para aplicações alimentícias.
A troca do tubo é a única manutenção de desgaste regular, feita sem desmontar a tubulação do processo.
Um caso real ilustra o valor da tecnologia: um fabricante italiano de coberturas precisava transferir creme de chocolate com nozes inteiras, com viscosidade de 10.000 [cP] entre 35 e 40 [°C].
O enchimento do misturador era feito à mão, em bateladas, porque nenhuma bomba convencional preservava as nozes. Uma peristáltica de roletes modelo MS2, com tubo butílico, automatizou o enchimento a 500 kg/h e 2 bar, sem nenhum dano ao produto e, principalmente, sem quebrar as nozes inteiras que diferenciavam o produto no mercado.

Dosagem de ingredientes: bombas peristálticas dosadoras
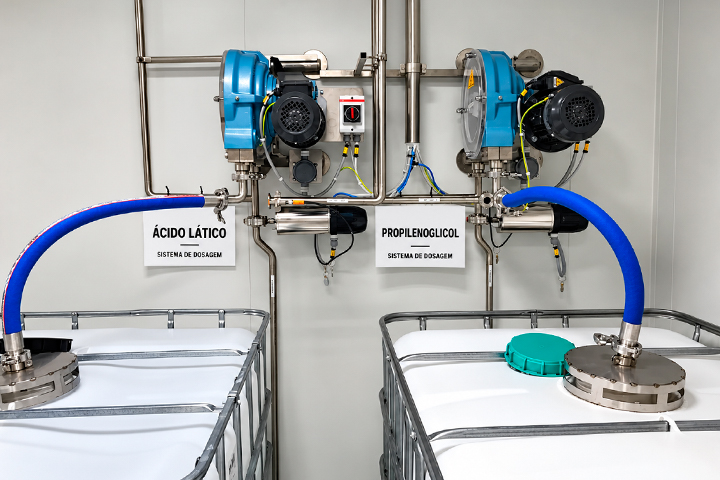
Na formulação, os fluidos dosados (aromas, corantes, estabilizantes, emulsificantes, conservantes, antiespumantes e extratos) costumam ser viscosos, caros e, em alguns casos, contêm pequenas partículas.
É a combinação que trava dosadoras convencionais: as válvulas de retenção obstruem com partículas e o custo do ingrediente não perdoa imprecisão.
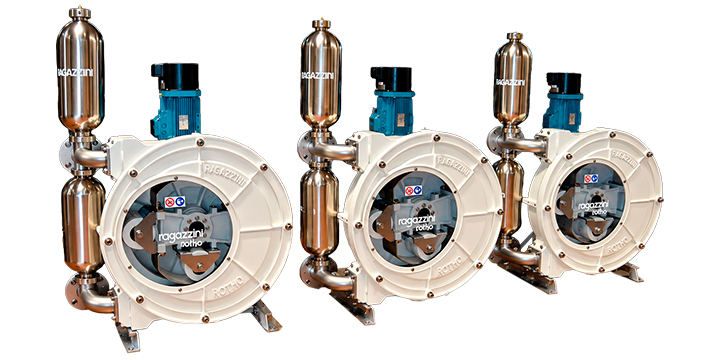
Para esse serviço, a Vallair aplica as bombas peristálticas Ragazzini (modelo DF) equipada com instrumentações que permitem a função de dosagem.
Os elementos tubulares estão disponíveis em versões com classificação alimentar FDA 177.2600 (NBR com substrato alimentar e EPDM), além da borracha natural com substrato para produtos alimentares (NP), combinados a conexões de aço inoxidável e a procedimentos de higienização definidos no manual (lavagem com soluções alcalinas e ácidas e enxágue, com o tubo suportando vapor a 120 °C por até 3 minutos).
A vazão é proporcional à rotação do rotor, o que torna a dosagem ajustável e integrável à automação da planta, e a sonda de detecção de ruptura do tubo interrompe a bomba automaticamente, evitando contaminação em caso de falha.
Conclusão
A qualidade do alimento não se decide apenas na formulação: decide-se, em boa medida, nos equipamentos que o movimentam. Produtos de viscosidades, texturas e composições diferentes exigem que cada etapa receba a tecnologia certa, e o caminho técnico parte do produto, não do catálogo: primeiro se responde o que ele tolera (contato, cisalhamento, partículas) e o que a tarefa exige (transferir ou dosar), e daí se chega ao equipamento.
Para a transferência com contato direto e exigência de higiene, a resposta é a bomba pneumática sanitária com construção FDA.
Para viscosos, delicados e particulados, é a peristáltica de roletes, que bombeia sem tocar o produto. Para a adição precisa de ingredientes, é a dosadora peristáltica com controle proporcional.
A escolha correta da bomba, dos materiais e dos acessórios reduz perdas de produto, contaminações, obstruções, danos à textura, falhas de dosagem e paradas de produção.
Além dos equipamentos com grau sanitário, a Vallair dispõe de diversas soluções para os sistemas auxiliares da planta, seja para CIP, utilidades ou tratamentos de efluentes.
Sua planta tem um fluido difícil de bombear ou uma dosagem que precisa de mais precisão?
Envie o produto, a viscosidade, a vazão e o arranjo da instalação, e a equipe técnica da Vallair indica a configuração adequada.